
Прожог при сварке: причины и как исправить
Прожог — сквозное расплавление детали с отверстием или провалом ванны. Проверь толщину стенки, зазор, ток, диаметр электрода или проволоки, скорость и длительную задержку на месте.
Причина → действие → проверка
| Что это | Почему возникает | Что изменить |
|---|---|---|
| Сквозное отверстие в месте сварки из-за расплавления металла. | Слишком большое тепловложение, зазор, медленное движение или большой электрод. | Проверь зазор и сборку, уменьши диаметр и нагрев, веди короткие участки по подходящей технологии. |
Как проверить: Шов не должен иметь отверстий и провалов; после ремонта проверь обратную сторону и толщину.
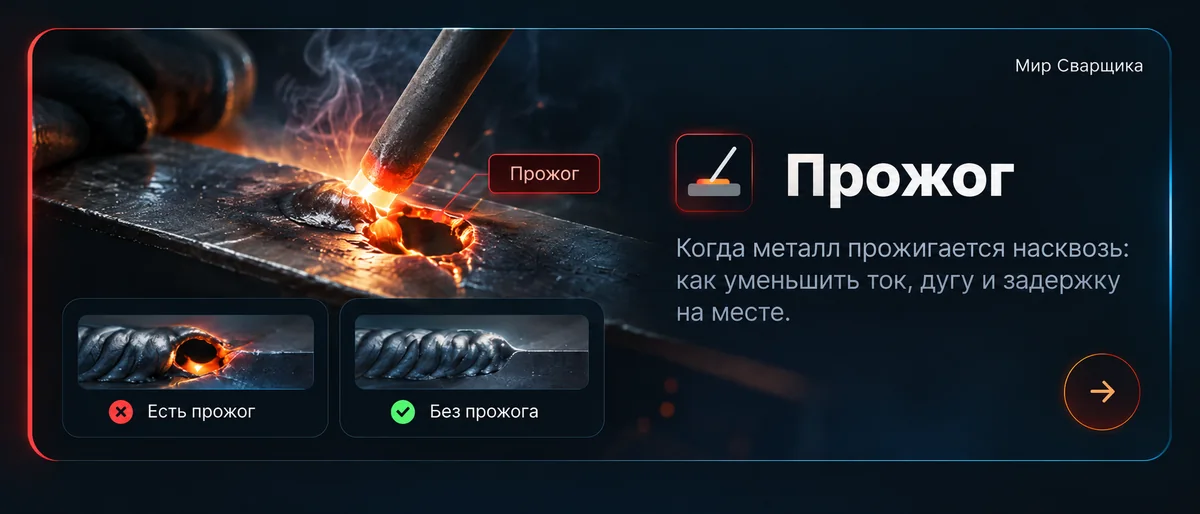
Почему появляется
Проверь толщину стенки, зазор, ток, диаметр электрода или проволоки, скорость и длительную задержку на месте.
Когда это бывает
- Сварка покрытым электродом (MMA): большой диаметр, высокий ток, широкий зазор или остановка дуги на тонкой кромке.
- Сварка полуавтоматом (MIG/MAG): слишком горячий режим, медленное движение или большой зазор.
- Аргонодуговая сварка (TIG): избыток тока и слишком долгая задержка без достаточной присадки.
Что делать
На пробе уменьши тепловложение, используй короткие участки или прихватки и дай металлу остывать; ремонт отверстия выбирай по материалу и конструкции.
Частые вопросы
Что сначала менять при прожоге тонкого металла?
Проверь зазор и сборку, затем уменьши энергию на участке: ток, длительность задержки или длину непрерывного прохода.
Поможет ли электрод меньшего диаметра?
Часто помогает точнее управлять ванной, но диаметр выбирают вместе с током, положением и толщиной детали.